同一批胶水,掉件率差了 400 倍,问题出在哪
先看一组真实数据。
某电子厂的 SMT 车间,红胶板过完波峰焊,DIP 线掉件不良率长期超过 8000ppm。每万颗元件掉 8000 颗,后段返修天天加班,客户验货如临大敌。
三个月后,同一条线、同一批胶水,掉件降到 20ppm 以内,过程溢胶下降近 90%。
胶水没换,钢网品牌没换,贴片机也没换。变的只有一件事:红胶的管法。
今天这篇文章,就聊聊这支小小的红胶,为什么能牵出一条产线最深的运营问题。
一、掉件了,你的产线第一反应是什么?
多数产线遇到红胶掉件,处理路径大同小异。
第一反应,换胶。供应商换了一圈,问题依旧。
第二反应,怪钢网。清洗、开孔、换厚度的钢网试了个遍,好两天又反弹。
第三反应,怪固化炉。炉温曲线测了又测,报告打印一沓,掉件还是掉。
这三种反应都有一个共同点:把问题锁定在单一环节。
而红胶的批量不良,恰恰很少是单一环节的问题。
二、红胶不良的真正源头:全流程断点
红胶是一种对温度、湿度和操作流程极其敏感的高分子胶体。从入库到固化,任何一个环节断了标准,后面的环节都在替它买单。
第一关:仓储和回温
红胶要求 2 到 8 度冷藏保存。很多车间的胶水放在普通料架上,冬天靠暖气,夏天靠空调,粘度早变了。
领用出来直接上机,同样是大忌。冷藏的胶必须常温回温 4 小时以上,再做脱泡处理。跳过这一步,胶点内部有气泡,打出来大小不均,空打、漏点全来了。
别小看这 4 个小时,赶货最急的时候,恰恰最容易被省掉。
还有一个细节:先进先出,新旧批次绝不混用。过期的胶,粘度已经不可控,省下的那点料钱,抵不上一次批量返修。
第二关:施胶
钢网印刷和点胶是两条主流路线,共同的关键在一致性。
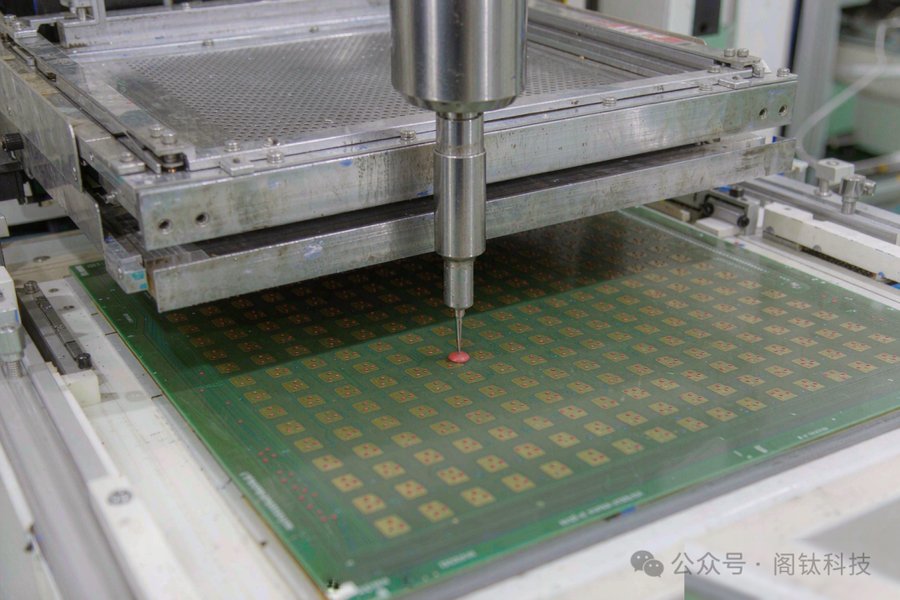
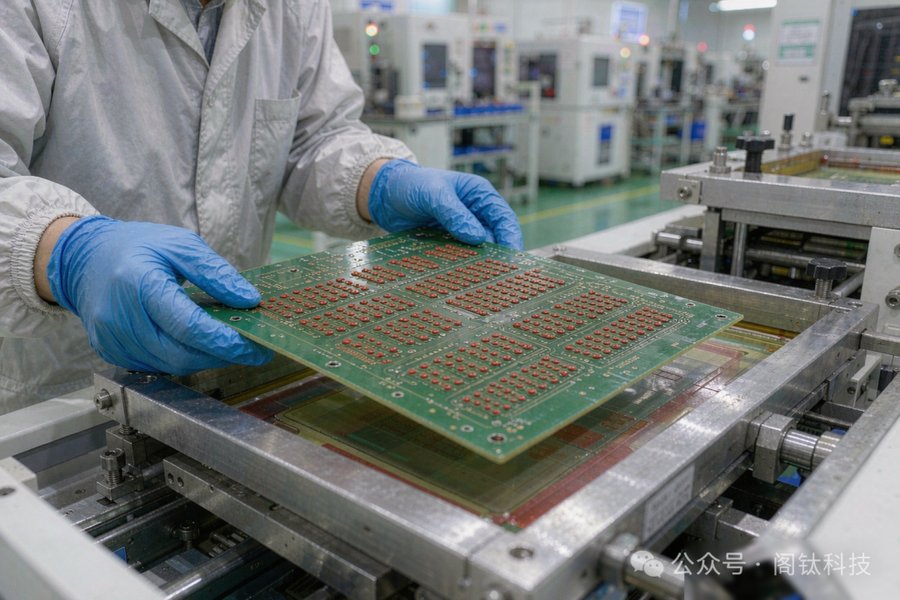
钢网印刷路线,开孔设计决定成败。前面那个改善案例的关键动作,就是把钢网开孔从点孔改成腰孔,粘附面积上去了,溢胶下来了,0402 这类小物料的增孔圈排列也做了优化。
钢网要定期清洗,行业经验是每 8 小时用乙醇清洗一次。残留的胶渍堵住开孔,出胶量就失真。
点胶路线,注意点胶头预热温度设定在 38 度,温度不够,胶体流动性差,出胶不稳。出现拉丝,优先降移动速度、换大内径胶嘴、选低粘度高触变性的胶。
第三关:固化
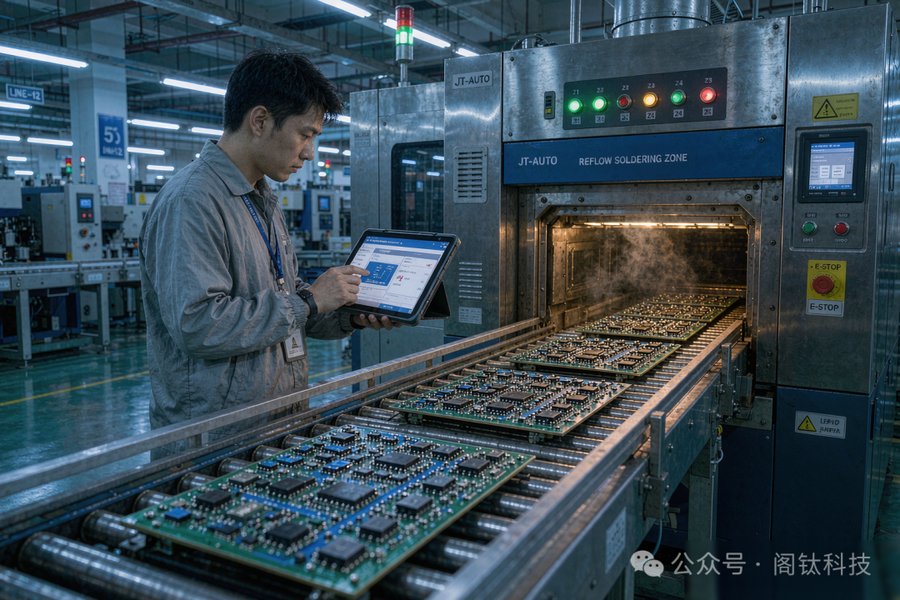
固化曲线要和板厚、元件耐热等级匹配,定期用测温仪实测验证。胶量控制在覆盖元件底面面积的 70% 到 80%,多一分溢胶污染焊盘,少一分推力不够。
固化是否到位,别靠目视判断。推力测试定期做,AOI 在线监控胶点形状和偏移,让数据说话。
三、把改善变成制度:一张表管住一条线
案例工厂的改善能稳住,靠的是一次攻关之后的制度化。
他们做了三件事,你的产线可以直接抄。
第一,改设计。钢网开孔方式从点孔改腰孔,从源头增加粘附牢度,同时控制溢胶。改善后贴片粘附牢度达到 2.5N。
第二,定参数。回温时长、清洗周期、点胶温度、固化曲线,全部写进 SOP,参数有范围,超出即停机排查。
第三,做点检。一张红胶日常点检表,班前查冷藏温度和回温记录,班中查胶点状态和网板清洁,班后查推力数据和 AOI 结果。
改善前,问题靠老师傅的经验救火。改善后,问题靠制度和数据预防。
这就是 8000ppm 和 20ppm 之间真正的距离。
四、写在最后
红胶工艺有其适用边界。它主要服务于波峰焊前的元件固定、双面贴装的第二面保护和偏平度差的场景。如果你的产品全回流就能搞定,盲目上红胶反而增加工序和成本。
反过来说,只要用上红胶,就值得按全流程管控的标准来管。一支几十块的红胶,背后是整条线的良率,还有客户对你们的信任。
你的产线红胶掉件率现在是什么水平?评论区聊聊,卡在哪个环节的,留言告诉我。
关注阁钛科技,后台回复"红胶",领取我们整理的《SMT 红胶工艺全流程管控点检表》,仓储、回温、施胶、固化四个环节的检查项和参数范围,直接打印上墙就能用。
联系我们 | 深圳市阁钛科技有限公司
SMT 焊料与辅料专业供应商:无铅焊锡条、焊锡膏、焊锡丝、红胶
咨询热线:150 1923 8275(微信同号,欢迎咨询)企业邮箱:81600812@qq.com公司地址:深圳市罗湖区桃园路 260 号 HALO 广场五层官方网站:liuwenma.com